砂轮构造大揭秘:磨粒、结合剂、气孔的 "三角协作"
砂轮构造大揭秘:磨粒、结合剂、气孔的 "三角协作"
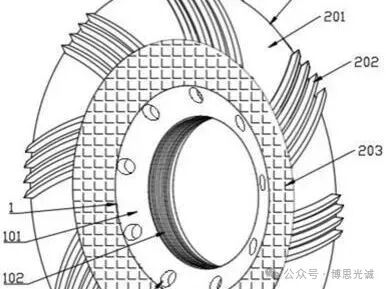
减薄砂轮看似是一块普通的磨具,实则是由三大核心部分精密配合的 "切削高手"。今天就带大家拆解砂轮的构造奥秘,看懂它背后的设计逻辑。
01
砂轮的"三大核心组件"
磨粒
砂轮的 "刀刃" 担当,直接负责切削工件材料,是实现磨削加工的核心单元。
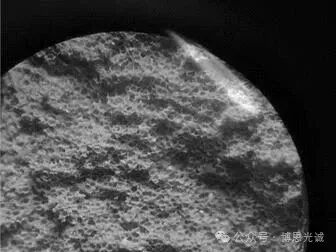
结合剂
磨粒的 "粘合剂 + 支撑架",既能将分散的磨粒牢牢粘合,又能在加工中为磨粒提供稳定支撑,承受磨削负荷。
气孔
砂轮的 "多功能通道"—— 既能排出磨削产生的切屑,避免堵塞影响加工;又能储存研磨液;还能快速散发加工中产生的热量,保护工件和砂轮本身。
02
普通砂轮的"五要素密码"
想要选对、用好砂轮,先搞懂这五个关键参数:
磨粒:切削工件的颗粒种类(决定磨削材质适配性)
粒度:磨粒的尺寸大小(影响切削效率和表面效果)
结合度:结合剂粘合磨粒的强度(关系砂轮耐用性和寿命)
磨粒含量:磨粒在砂轮中的含量比例(影响磨削效率、耐用度、加工质量)
结合剂:粘合磨粒的具体材料种类(适配不同加工场景)
03
砂轮的两大分类与"磨粒含量"小知识
砂轮按原料可分为 "普通砂轮" 和 "超硬磨料砂轮",两者都有一个关键指标 ——"磨粒含量",也就是单位体积内磨粒的含量占比。简单理解:
磨粒含量高→砂轮结构"致密型"(磨粒数量多)
磨粒含量低→砂轮结构"疏松型"(磨粒数量少)
04
组织/集中度如何影响磨削效果?
砂轮的"疏密"直接决定加工表现,一张表看懂核心差异:
结构类型 | 磨粒与气孔占比 | 加工特点 | 最终结果 |
致密型 | 磨粒多、气孔少 | 磨粒接触点多,单颗磨粒负荷小,不易崩裂,磨损慢 | 切削锋利度稍降,但工件表面更细腻 |
疏松型 | 磨粒少、气孔多 | 磨粒接触点少,单颗磨粒负荷大,易崩裂露出新刃口 | 切削锋利度更好,但工件表面相对粗糙 |
通过设备主轴电流也能直观判断:一般来说,结构越疏松,磨削消耗的电力越低,说明切削更顺畅 —— 这和我们实际观察到的 "疏松型砂轮效率高、表面粗糙度略高" 的规律完全一致。
05
隐藏影响因素:磨粒的"排列均匀性"
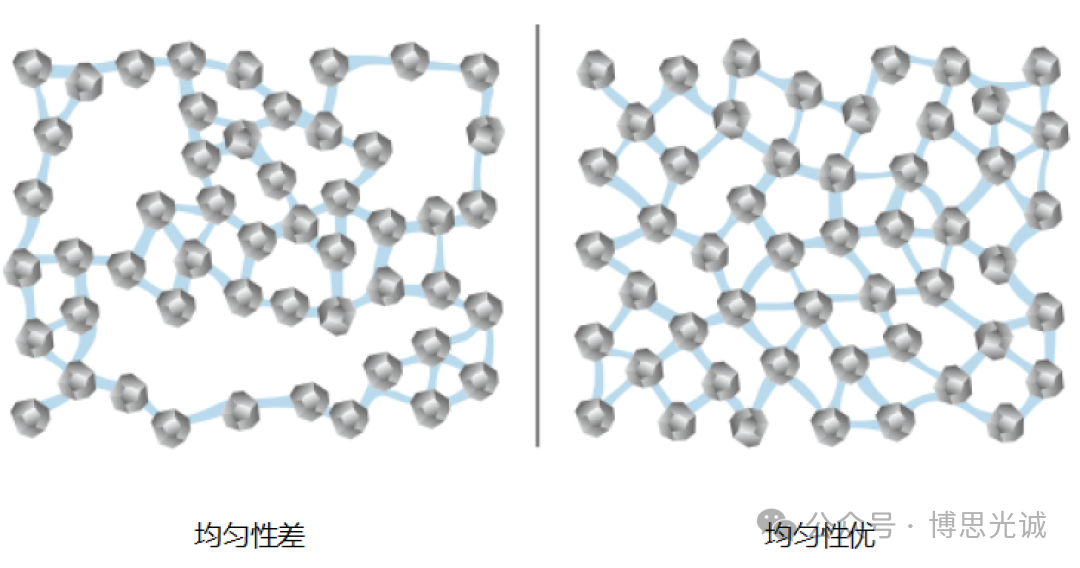
很多人不知道,即使磨粒率相同,砂轮性能也可能差很多,关键在于磨粒排列的均匀性:
均匀性差:磨粒容易聚集,还会出现大尺寸气孔。虽然聚集区域结构坚硬、大气孔排屑快,特定场景下表现尚可,但容易出现磨粒溶损、成簇脱落,甚至增加磨削烧伤的风险。
均匀性优:磨粒均匀分布,气孔尺寸小巧。这种结构能让磨削受力更均匀,加工稳定性更强,是更通用的优质设计。
 博思光诚砂轮业务ー"王炸产品"
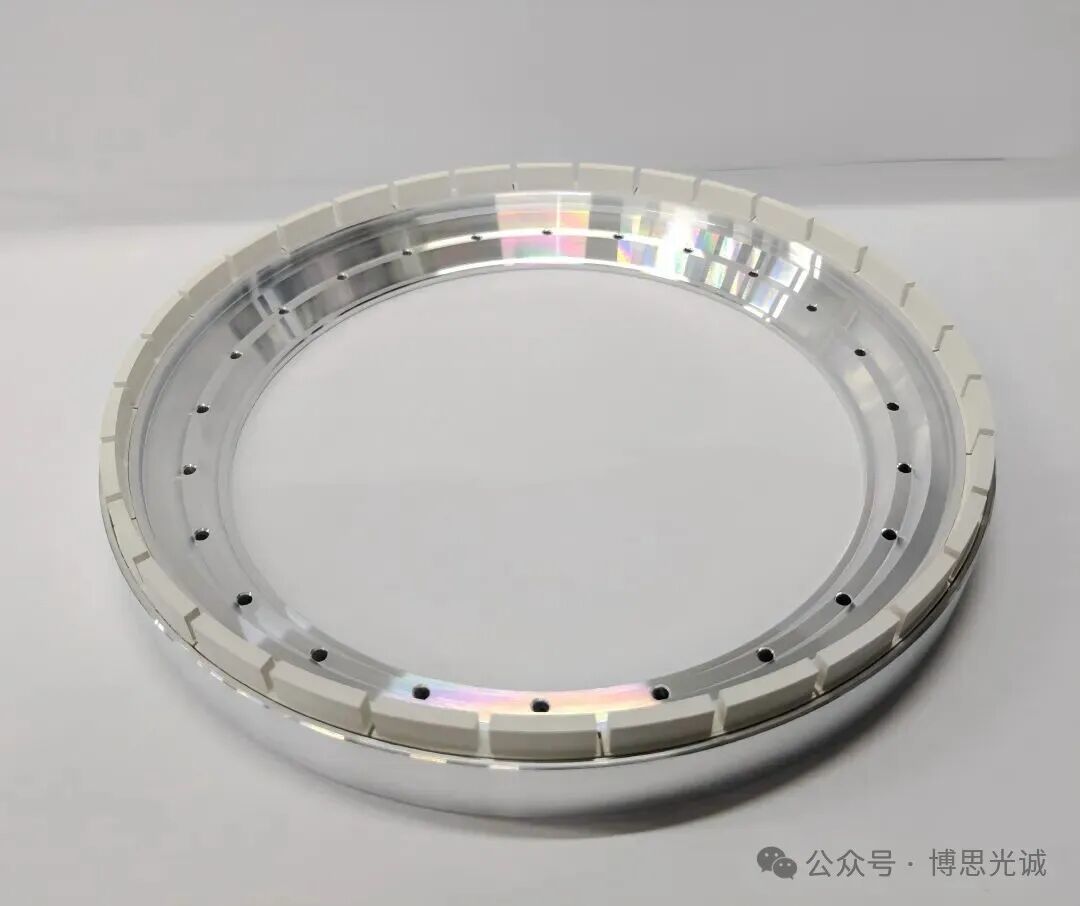
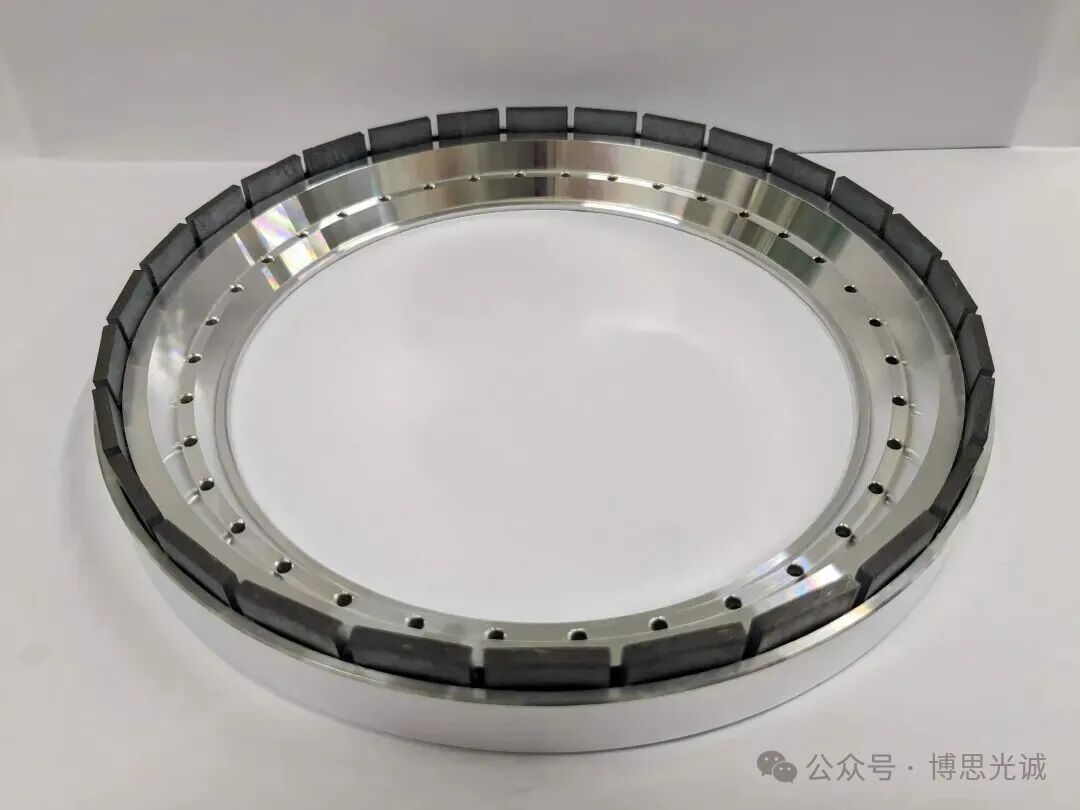
12000#陶瓷精磨砂轮
12000#精磨陶瓷砂轮是具有百年历史的则武针对第三代半导体碳化硅的倾心之作。本款平磨砂轮的出现,是对客户生产力需求的有利补充。该款砂轮具有低负荷磨削、长寿命工作、提高加工精度、降低加工成本的特点。可实用所有主流减薄机,目前已稳定供货多家器件、衬底大厂。
此外,我司还支持制作指定尺寸、形状的砂轮。
END
看似小巧的砂轮,其背后蕴藏着材料配伍与结构设计的专业逻辑。掌握砂轮的核心构造知识,是精准选型、高效应用的关键。各位行业同仁在砂轮的实际使用过程中若遇相关问题,欢迎邮件留言交流,共同探讨精进。


