研削ホイールの構造を解明:砥粒・結合剤・気孔の「三角形連携」
研削ホイールの構造を解明:砥粒・結合剤・気孔の「三角形連携」
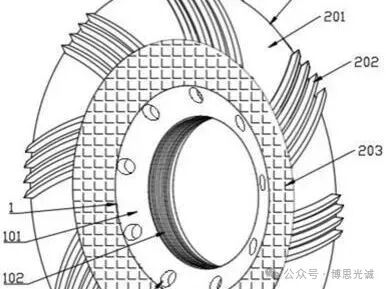
研削用ホイール(バックグラインドホイール)は、一見すると普通の研削工具に見えるが、実は三つの核心部品から精密に組み上げられた「切削の達人」である。今回は、研削ホイールの構造の秘密を分解し、その背後にある設計ロジックを理解していこう。
01
研削ホイールの「三つの核心部品」
砥粒
ホイールの「切れ刃」であり、被削材の切削を直接担い、研削を実現する核心ユニットである。
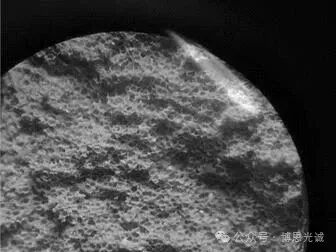
結合剤
砥粒の「接着剤+支持フレーム」である。分散した砥粒を強固に結びつけるとともに、加工中に安定した支持を提供し、研削荷重に耐える。
気孔
ホイールの「多機能チャンネル」であり、研削で生じた切りくずを排出して目詰まりによる加工への影響を防ぎ、研削液を貯留し、加工中に発生する熱を速やかに放散して、被削物とホイール自体の両方を保護する。
02
一般研削ホイールの「五要素コード」
適切なホイールを選定・使用するには、まずこの五つの主要パラメータを理解する必要がある。
砥粒の種類:被削材を切削する粒子の種類(材料適合性を決定)
粒度:砥粒の粒子サイズ(切削効率と表面品質に影響)
結合度:結合剤が砥粒を保持する強度(ホイールの耐久性と寿命に関係)
砥粒含有量:ホイール内の砥粒の割合(研削効率・耐久性・加工品質に影響)
結合剤:砥粒を結合する具体的な材料(異なる加工シーンに適合)
03
研削ホイールの二分類と「砥粒含有量」のノウハウ
原料別に、研削ホイールは「一般ホイール」と「超砥粒ホイール」に分けられる。両者に共通する重要指標が「砥粒含有量」、すなわち単位体積当たりの砥粒の割合である。簡単に言えば、
砥粒含有量が高い → 「密」なホイール構造(砥粒が多い)
砥粒含有量が低い → 「開」のホイール構造(砥粒が少ない)
04
構造・集中度は研削性能にどう影響するか?
ホイールの「密度」が加工性能を直接決定する。下表は核心的な違いを一目で示している。
構造タイプ | 砥粒と気孔の比率 | 加工特性 | 最終結果 |
密 | 砥粒が多く気孔が少ない | 砥粒の接触点が多く、砥粒当たりの荷重が小さく、破砕しにくく摩耗が遅い | 切れ味はやや低下するが、被削面はより細かい |
開 | 砥粒が少なく気孔が多い | 砥粒の接触点が少なく、砥粒当たりの荷重が大きく、破砕して新しい切れ刃が露出しやすい | 切れ味は良いが、被削面は比較的粗くなる |
設備のスピンドル電流からも直接的な指標が得られる。一般に、構造が開いているほど研削時の消費電力が低くなり、切り込みがスムーズになる。これは実際に観測される「開いたホイールの方が効率が高く、表面粗さがやや大きい」というパターンと完全に一致する。
05
隠れた影響要因:砥粒分布の均一性
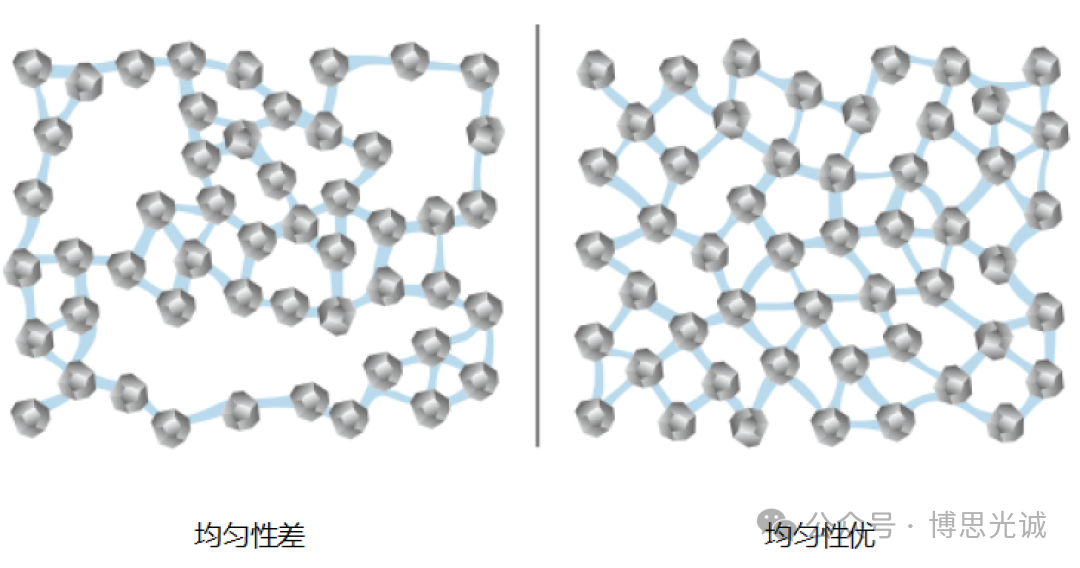
多くの人は、同じ砥粒含有量でもホイール性能が大きく異なることに気づいていない。鍵となるのは砥粒分布の均一性にある。
均一性が低い場合:砥粒が凝集しやすく、大きな気孔が現れる。凝集部分は硬く、大きな気孔は切りくずを速やかに排出するため、一部のシーンでは合理的に機能するが、砥粒の脱落や凝集体の剥離、さらには研削焼けのリスク増大を招きやすい。
均一性が高い場合:砥粒が均一に分布し、小さくて細かい気孔を持つ。この構造は研削力をより均一にし、加工安定性を高め、より汎用性が高く高品質な設計となる。
 ボース・コーセイ・セイミツの研削ホイール事業 —「フラッグシップ製品」
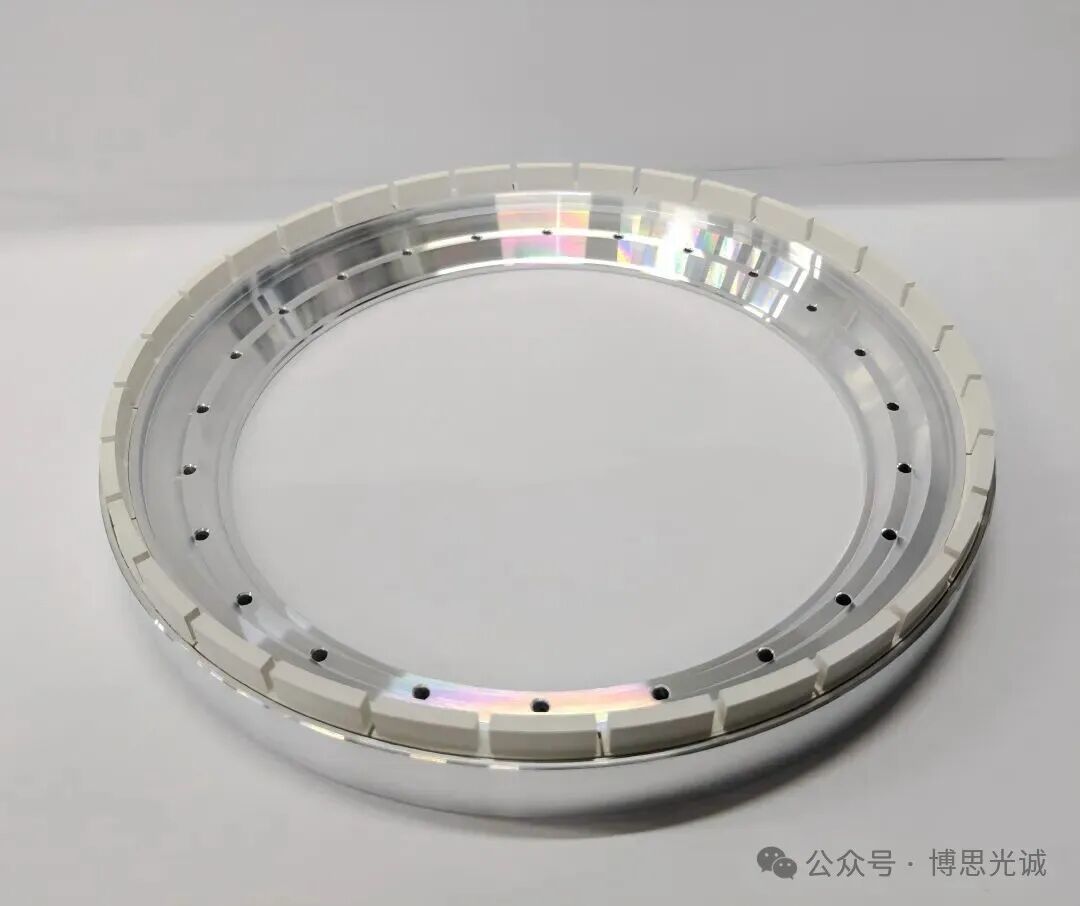
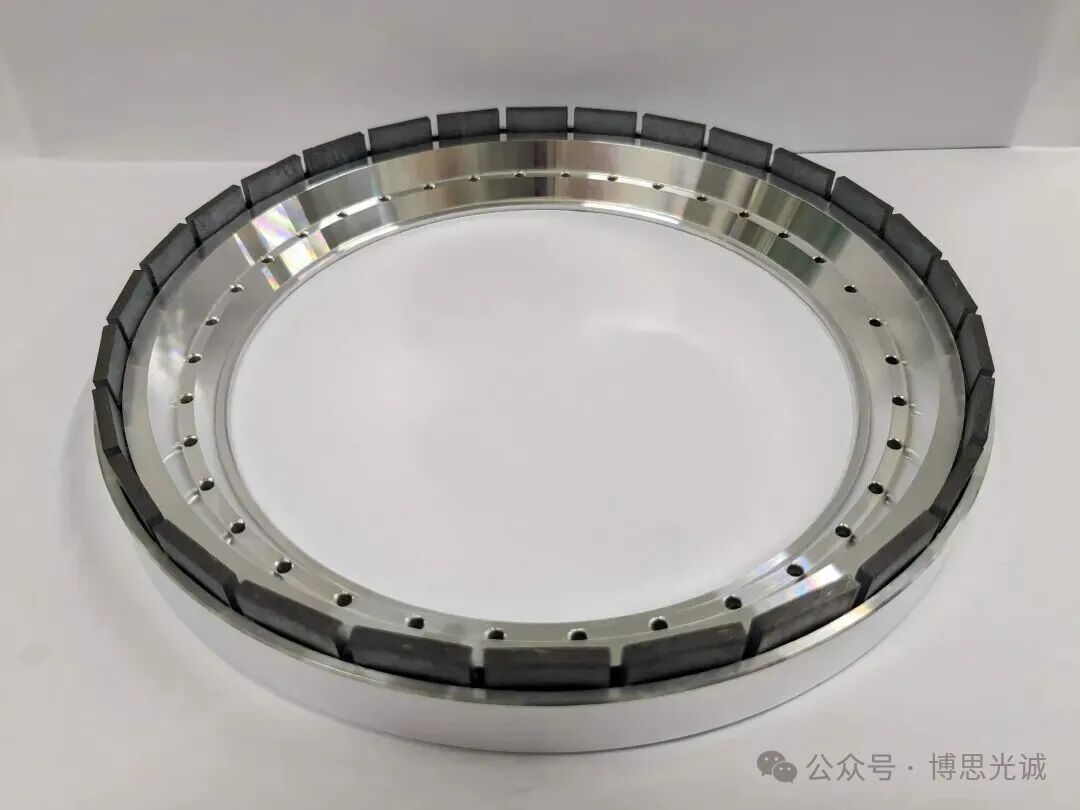
12000# ファイン研削セラミックホイール
12000# ファイン研削セラミックホイールは、NORITAKEの百年にわたる技術の集大成であり、第三世代半導体の炭化ケイ素(SiC)向けに開発された。この平面研削ホイールの投入は、顧客の生産性ニーズを強力に補完するものである。本ホイールは低荷重研削・長寿命・加工精度の向上・加工コストの低減を実現する。あらゆる主流の研削用(バックグラインド)装置に対応し、複数の大手デバイス・基板メーカーに安定的に供給されてきた。
また、カスタムサイズ・形状のホイール製造にも対応している。
END
研削ホイールは小型ながら、材料配合と構造設計の専門的ロジックを体現している。研削ホイールの核心的な構造知識を習得することが、精密な選定と効率的な応用の鍵である。実際のホイール使用時に何か関連する問題に直面した業界関係者がいれば、メールでメッセージをお寄せいただき、交流と改善の共同討議を歓迎する。


